磨毛与烫光:同一块坯布,两道工序两种手感
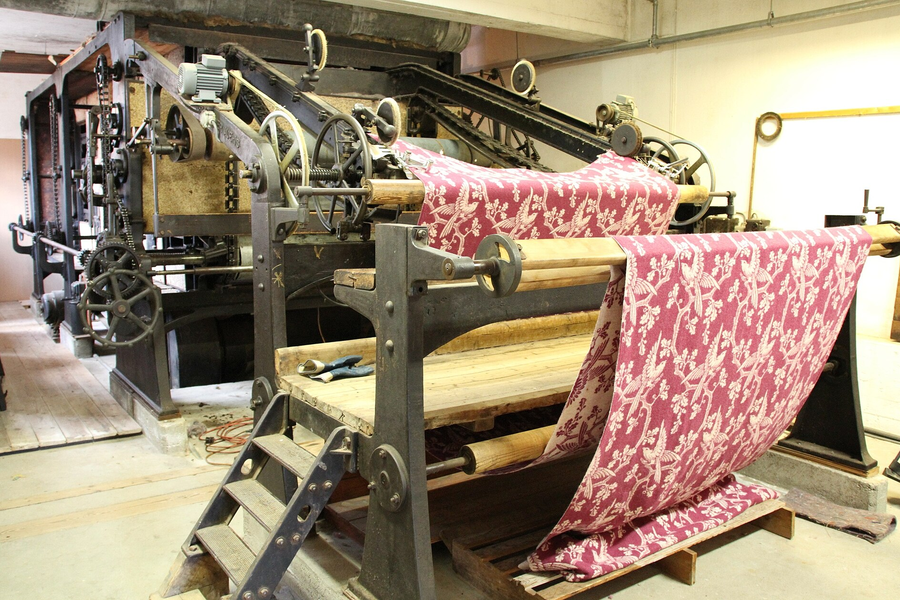
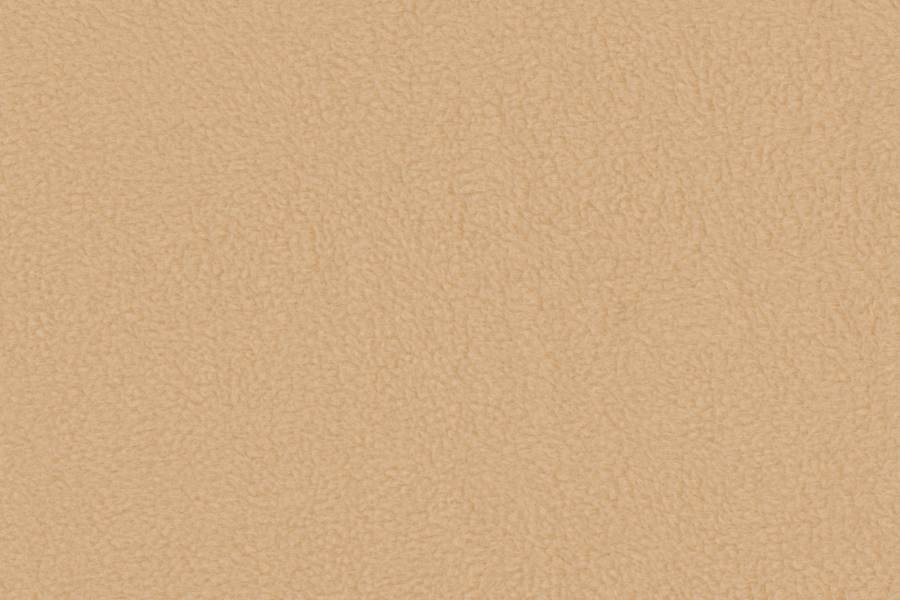
磨毛是用高速旋转的砂辊把纱线表面的纤维拉出来,形成一层短绒。砂辊目数越低,磨出的绒越粗越长;目数越高,绒越细越短。做床品要柔,通常选中高目数多道轻磨;做仿毛类产品要蓬,选低目数重磨。
烫光是让布面经过高温辊筒,把绒面压平、压顺,同时固定绒的方向。温度给足,手感顺滑有光泽;温度不足,绒面立着,摸着发涩。温度过高则纤维被压死,手感变板,回弹也差。
两道工序的先后顺序影响很大。先磨后烫是常规路线,绒面顺、光泽好;先烫后磨的产品,绒面更蓬松但方向性差,多见于仿毛与玩具面料。工艺单上不写顺序,不同工厂做出来就是两种东西。
车速也是一个变量。同样温度下,车速快,布面受热时间短,绒面定型不足,洗几次就回到起绒状态;车速慢,定型充分但产能下降。批量生产时建议固定车速,并在首件上做手感对比。
验收时可以用一个简单办法判断:把布面对折再展开,观察绒面是否回弹、有无明显压痕。压痕深且不回弹,说明烫光温度过高或车速过慢,这类布做成衣后容易在折叠处出现亮痕。
本文要点
- 砂辊目数决定绒的粗细,床品选中高目数轻磨
- 先磨后烫手感顺滑,先烫后磨更蓬松
- 对折压痕不回弹说明烫光过度